Saltar al contenido principal Saltar a la búsqueda Saltar a la navegación principal
Ir a la página inicial

Tratamiento eficaz de las aguas residuales de las plantas de electropulido

Lutz Pumpen y Lutz-Jesco ofrecen tecnología de bombeo y dosificación a medida para el tratamiento de aguas residuales en plantas de electropulido. Esto garantiza que los residuos electrolíticos agresivos se transporten de forma segura y que los productos químicos se dosifiquen con precisión, lo que permite su vertido respetuoso con el medio ambiente en la red de alcantarillado municipal.

El proceso de electropulido y sus retos

En los sistemas de electropulido, las piezas pasan por varios baños de tratamiento: el proceso de pulido electroquímico, el enfriamiento, el decapado, la neutralización y el enjuague. El efluente del proceso generado de esta forma está contaminado con residuos de electrolito corrosivos. Fluye a través de un depósito de rebose hacia un recipiente de recogida y debe tratarse adecuadamente antes de verterse a la red de alcantarillado local. Para ello se requiere una combinación fiable de tecnología eficiente de transporte y dosificación, que debe adaptarse con precisión a las necesidades de la planta. Los requisitos de mantenimiento del sistema también deberían reducirse al mínimo.

Una visión general del funcionamiento del tratamiento de aguas residuales

Paso 1: Recogida de aguas residuales en el depósito de agua de proceso

El efluente del proceso fluye a través de un depósito de rebose hacia un recipiente colector. Las aguas residuales se bombean a través de la tubería del techo hacia el depósito de aguas residuales de proceso mediante la bomba centrífuga B50. Además, el agua de proceso de los baños se evacua a través de un canal de desagüe. La bomba centrífuga B50 también bombea estas aguas residuales al depósito de aguas residuales del proceso. Las aguas residuales procedentes tanto del depósito de rebose como del canal de recogida se recogen de forma centralizada en el depósito de aguas residuales de proceso.

Paso 2: Bombeo al depósito de tratamiento

Otra bomba centrífuga transporta las aguas residuales hasta el depósito de tratamiento. Su diseño compacto permite integrarlo fácilmente en los planos de las plantas ya existentes.

Paso 3: Adición de productos químicos para el tratamiento del agua

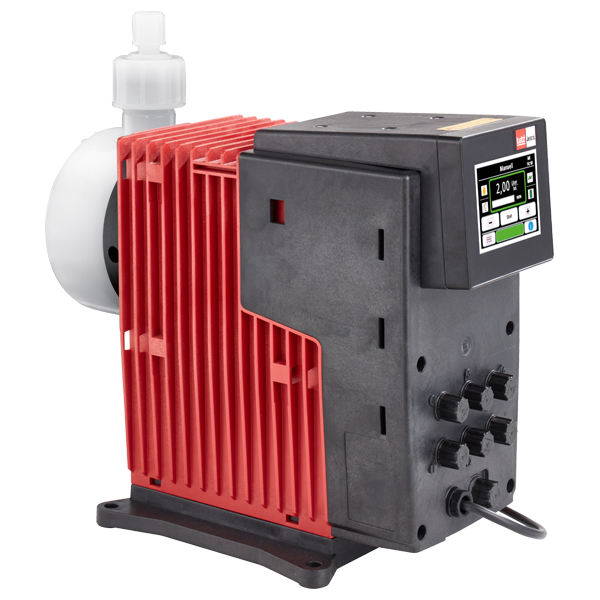
Las bombas dosificadoras de la serie MEMDOS SMART se utilizan para la adición precisa de productos químicos en el tratamiento del agua: Hidróxido de sodio, cloruro férrico y floculantes. Gracias al control digital y a la precisión constante en la dosificación, se optimiza el consumo de productos químicos.

Paso 4: Dosificación de lechada de cal con control de pH

La bomba de doble diafragma dosifica leche de cal tras realizar una medición del pH. Su resistencia a los productos químicos los hace especialmente duraderos.

Paso 5: Mezcla de productos químicos y agua de proceso

Un agitador garantiza que los productos químicos y el agua de proceso se mezclen a fondo, lo que crea unas condiciones de reacción uniformes y proporciona un alto nivel de rendimiento de limpieza de forma constante.

Paso 6: Separación de sólidos en el filtro prensa

Otra bomba de doble diafragma transporta las aguas residuales a un filtro prensa para la separación de los sólidos. El resultado: agua cristalina de calidad controlada.

Paso 7: Conexión a la red de alcantarillado

A continuación, el agua tratada se vierte de forma segura en la red de alcantarillado municipal.

Tecnología adecuada de bombeo y dosificación para el tratamiento de aguas residuales en plantas de electropulido
Omitir la galería de productos
Eje de acero inoxidable (1.4571)
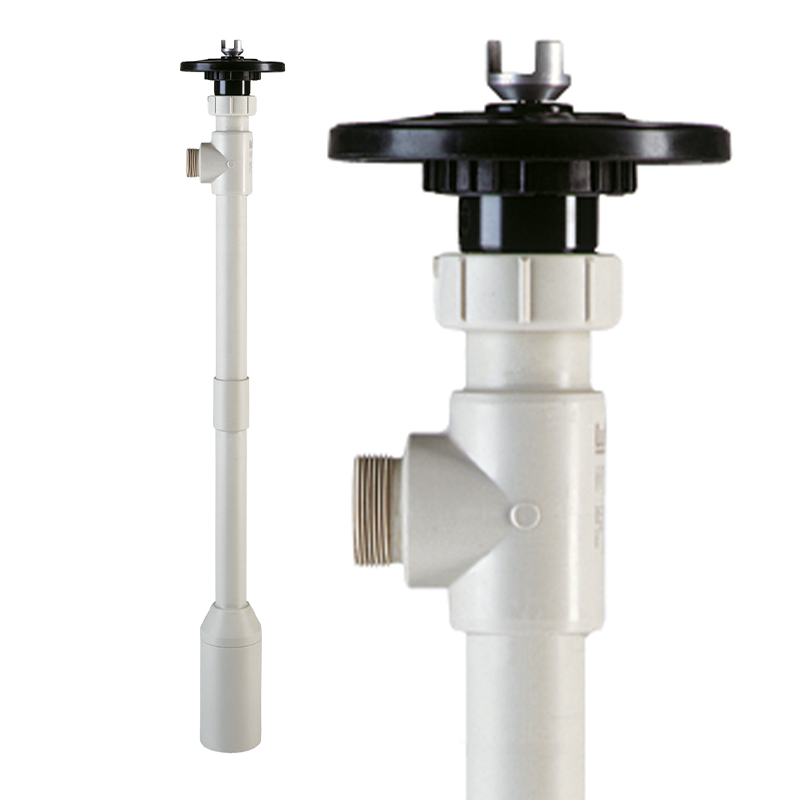
Bomba sumergible centrífuga B50
Para líquidos neutros y agresivos
Descripción: En la circulación de productos químicos y baños de decapado, la fiabilidad, la seguridad y, no menos importante, la funcionalidad son esenciales. La bomba centrífuga sumergible se ha desarrollado especialmente como bomba vertical de instalación en húmedo para el vaciado rápido de estos líquidos de depósitos y balsas. Disponible en profundidades de inmersión especiales bajo pedido Equipada con cojinetes de deslizamiento autolubricantes humedecidos en líquido. Características y ventajas Gran capacidad de bombeo funcionamiento silencioso poco espacio necesario Puesta en marcha sencilla Fácil mantenimiento alto rendimiento
Einphasenmotor für vertikale IBC Containerpumpe B50
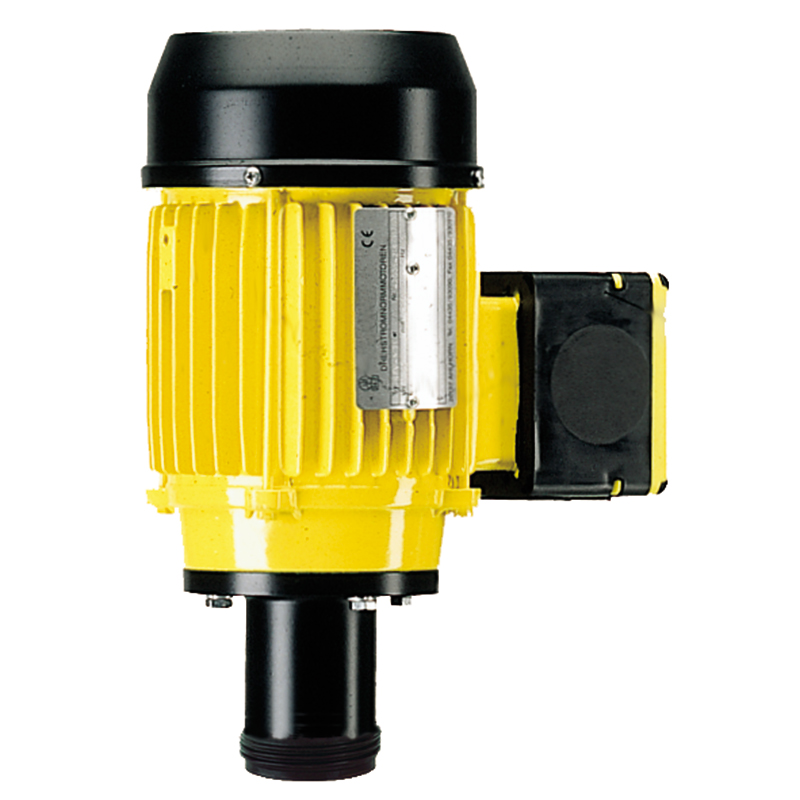
Motor monofásico
Adecuado para la estación de bombeo B50
Descripción: El motor es adecuado para la transferencia rápida de medios corrosivos, acuosos a ligeramente viscosos. El motor ha sido diseñado para que no le afecten los vapores ácidos ni las atmósferas agresivas. Ofrece la máxima resistencia química Características y ventajas Ligera y fácil de manejar Funcionamiento suave y duradero Montaje y desmontaje rápidos poco desgaste
MEMDOS SMART LPX
MEMDOS SMART LPX
MEMDOS SMART LPX: dosificación fiable de productos químicos Con la nueva tecnología de motor paso a paso del MEMDOS SMART LPX, incluso las cantidades más pequeñas pueden dosificarse con gran precisión.La nueva generación ofrece una variedad de soluciones atractivas para tareas de dosificación exigentes y complejas. La serie LPX está disponible en ocho gamas de rendimiento y es apta para el funcionamiento en red (Modbus RTU).Además, la nueva generación de bombas inteligentes cuenta con una pantalla táctil a todo color de 3,5 pulgadas para un manejo sencillo y seguro.Y para una mayor flexibilidad, las bombas inteligentes pueden pedirse de fábrica con pantalla a la izquierda o a la derecha 1 Relación de regulación 1000:1 para MEMDOS SMART LPXPantalla gráfica con menú multilingüe Visualización del Caudal en 7 unidades diferentes Base de bomba para montaje estándar o mural Protección por contraseña y rangos ajustables Estado de alarma mostrado en color en la Pantalla Modo de calibración Modo lento: 25 %, 50 %, 75 Programa de cambio de membrana Función de ventilación Almacenamiento de mensajes Copia de seguridad del software en cuatro posiciones de memoria Pantalla: extraíble (opcional) Posición de la pantalla giratoria (opcional) Disponible a petición: Múltiples Bombas pueden ser operadas a través de una Pantalla Control manual, 0 - 100 Control por impulsos, constante o dinámico Control analógico 0/4 - 20 mA, escalable Dosificación por lotes: arranque manual, arranque externo, función de intervalo o temporizador Funcionamiento en red, Modbus RTU Entrada de activación (arranque externo / parada) Entrada de nivel con alarma previa y principal Entrada de impulsos, sobreimpulso y subimpulso Entrada analógica 0/4 - 20 mA Detección de rotura de membrana (opcional) Salida de impulsos: retroalimentación de carrera, alarma o reenvío de impulsos Salida analógica 0/4 - 20 mA, escalable Salida de relé de alarma (1 y 2), ajustable
Certificado para uso alimentario
Conforme a la normativa ATEX (Zona 1)
Acero inoxidable electropulido
Bomba neumática de doble membrana LDE Evora PURE hasta 76 l/min
Promover la higiene, producir con eficiencia: su solución segura para los sectores de Alimentación, industria farmacéutica y cosmética.
Bombeo preciso para lotes pequeños y procesos de laboratorio La bomba de doble membrana LDE Evora PURE, con un caudal de hasta 76 l/min, ha sido diseñada para pequeños volúmenes de producción y tareas de dosificación de precisión.Su diseño higiénico, fabricado en acero inoxidable electropulido y materiales conformes con la FDA, permite un uso seguro en laboratorios, plantas piloto y lotes pequeños con altos requisitos de pureza y reproducibilidad. A pesar de su diseño compacto, destaca por su caudal constante y su flujo suave, lo que la hace ideal para líquidos delicados como salsas picantes, mayonesa, champús o soluciones a base de alcohol.La tecnología de membrana de aire comprimido sin aceite garantiza un bombeo libre de contaminación con un mantenimiento mínimo. Ventajas de un vistazo: Diseño compacto para entornos de producción con poco espacio Bombeo suave sin alterar el producto Diseño higiénico en acero inoxidable según la norma de la FDA Ideal para laboratorios, instalaciones de dosificación y pequeña producción Mantenimiento reducido gracias al funcionamiento sin aceite

Tratamiento de aguas residuales de precisión: por la sostenibilidad, la seguridad y la eficiencia

Lutz Pumpen y Lutz-Jesco suministran componentes perfectamente adaptados entre sí para garantizar el funcionamiento fiable de las plantas de tratamiento de aguas residuales en el sector del tratamiento de superficies. No dudes en ponerte en contacto con nosotros: te ayudaremos a elegir las bombas y los equipos de dosificación más adecuados para tu planta.

Solicita información ahora

Persona de contacto
Lutz Pumpen | Lutz-Jesco | Contacto
¿Tiene alguna pregunta sobre nuestros productos?
Nuestro equipo de expertos estará encantado de atenderle. No dude en enviarnos una consulta o llamarnos directamente.
+49 9342 879 260

Solicitud de contacto

¿Tiene alguna pregunta sobre un producto o desea informarse sobre un proyecto?
Rellene el siguiente formulario lo mejor que pueda e indíquenos sus necesidades. A continuación, un empleado se pondrá en contacto con usted por correo electrónico o teléfono para hablar de todo lo demás.
Por regla general, su consulta se tramitará en un plazo de 48 horas en días laborables.
Política de privacidad
Los campos marcados con un asterisco (*) son obligatorios.